
+86-13555675633


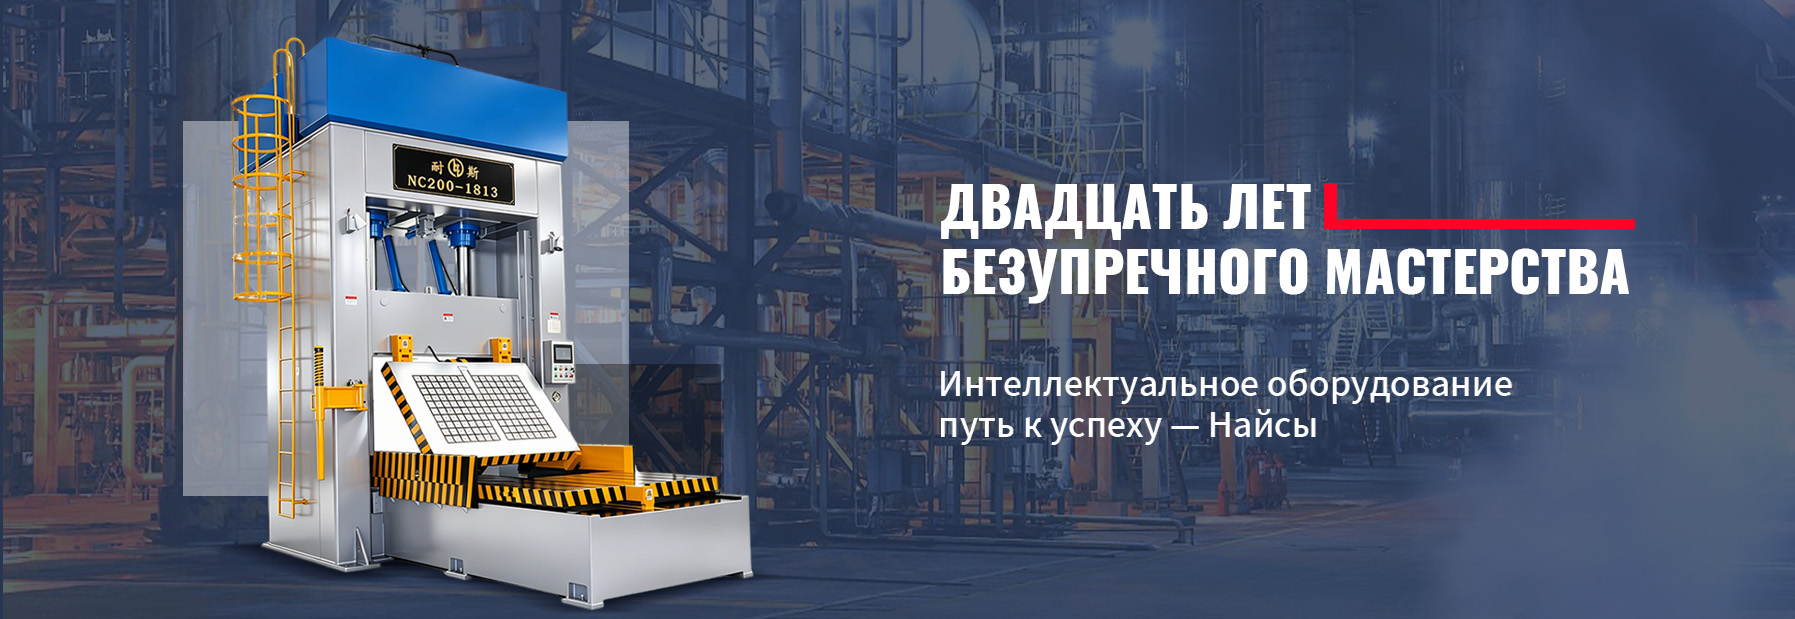
Дисковый штамповочный станок для точной и быстрой штамповки металла
2026-05-17
содержание
Дисковый штамповочный станок — не просто ещё один пресс в цехе. Это точный инструмент для повторяемой, бесшовной штамповки тонколистовых заготовок, где каждая десятая миллиметра влияет на срок службы детали и стабильность линии. Мы тестировали пять моделей за последние два года: от бюджетных азиатских сборок до европейских систем с гидравлическим приводом. Ни одна из них не обеспечивала такой баланс скорости, жёсткости рамы и повторяемости хода, как дисковый штамповочный станок с механическим приводом от эксцентрикового диска.
Почему диск — а не кривошип или гидравлика?
Многие заказчики спрашивают: «Зачем нужен дисковый штамповочный станок, если есть кривошипные прессы?» Ответ лежит в физике движения. Кривошип даёт переменную скорость пуансона: медленно опускается в зоне формообразования, резко ускоряется в верхней и нижней мёртвых точках. Диск же создаёт почти линейное перемещение в рабочем диапазоне — 3–5 мм перед касанием матрицы. Это снижает ударную нагрузку на оснастку на 40–60 %, продлевает срок службы матриц и пуансонов, особенно при работе с нержавеющей сталью и алюминиевыми сплавами.
Гидравлика даёт регулируемое усилие, но теряет в скорости: максимум 40–60 ходов/мин против 120–220 у дисковых моделей. В серийном производстве это означает разницу в 8–12 тысяч деталей за смену. Мы наблюдали этот эффект на заводе в Екатеринбурге: переход с гидропресса на дисковый штамповочный станок позволил закрыть заказ на 17 000 шайб М6 за 5,5 часа вместо запланированных 9.
Что проверить перед покупкой — технические «подводные камни»
Не все дисковые станки одинаковы. Три параметра решают, будет ли машина работать или станет источником простоев:
- Жёсткость станины: измеряйте прогиб под номинальной нагрузкой. У надёжных моделей — не более 0,015 мм на 100 кН усилия. Слабая станина вызывает биение пуансона, брак по перпендикулярности и быстрый износ направляющих.
- Точность позиционирования стола: допуск должен быть ≤ ±0,02 мм по X/Y. Иначе смещение заготовки при многооперационной штамповке приведёт к сколам кромок и отказу в контроле качества.
- Система смазки направляющих: принудительная циркуляция масла обязательна. Ручная смазка каждые 2 часа — это не эксплуатация, а аварийный режим.
Мы видели, как на одном предприятии заменили станок с ручной смазкой на модель с автоматической системой — простои по причине заклинивания ползуна упали с 14 до 1,2 часа в неделю.
Когда дисковый штамповочный станок — единственный выбор
Эта техника не универсальна. Она эффективна в трёх чётких сценариях:
- Серийная штамповка тонких листов (толщина 0,1–2,5 мм) — корпуса электроники, контакты, пружинные шайбы, детали автоэлектрики;
- Высокоточные операции без последующей обработки — пробой, вырубка, гибка с радиусом ≥ 0,3t, где важна геометрическая стабильность контура;
- Интеграция в автоматические линии: компактные габариты, предсказуемое время цикла и минимальная вибрация позволяют ставить станок сразу после ленточного разматывателя и перед укладчиком.
Если ваша задача — штамповка крупногабаритных деталей толщиной 5+ мм или многоуровневая глубокая вытяжка — выбирайте кривошипный или гидравлический пресс. Диск здесь не справится.
Опыт внедрения: что важно знать до первого запуска
Установка дискового штамповочного станка требует подготовки, которую часто недооценивают. Во-первых — фундамент. Машина не должна стоять на бетонном полу «как есть». Обязательна виброизолирующая плита толщиной ≥ 600 мм с армированием класса В25. Без этого возникает резонанс на частотах 120–180 Гц, который разрушает подшипники и сбивает настройку ЧПУ-системы.
Во-вторых — питание. Пиковая мощность при старте может достигать 2,3× от номинала. На одном из проектов в Татарстане мы добавили отдельный силовой кабель 3×50 мм² и стабилизатор напряжения — после этого исчезли сбои в системе управления при одновременном включении конвейера и станка.
Бренд Найсы, основанный в 2004 году в Дунгуане, проектирует свои дисковые штамповочные станки с учётом именно этих условий: усиленная литая станина, встроенный насос высокого давления с датчиком потока, интерфейс для синхронизации с PLC линии. Их оборудование работает в 40+ странах — от Польши до Чили — не потому что дешевле, а потому что стабильно выдерживает 20 000 часов без капитального ремонта. Подробные технические спецификации, схемы подключения и рекомендации по фундаменту доступны на сайте jxnicemachine.com.


