
+86-13555675633


Дисковый штамповочный станок для цеха пресс-форм 2026
2026-11-15
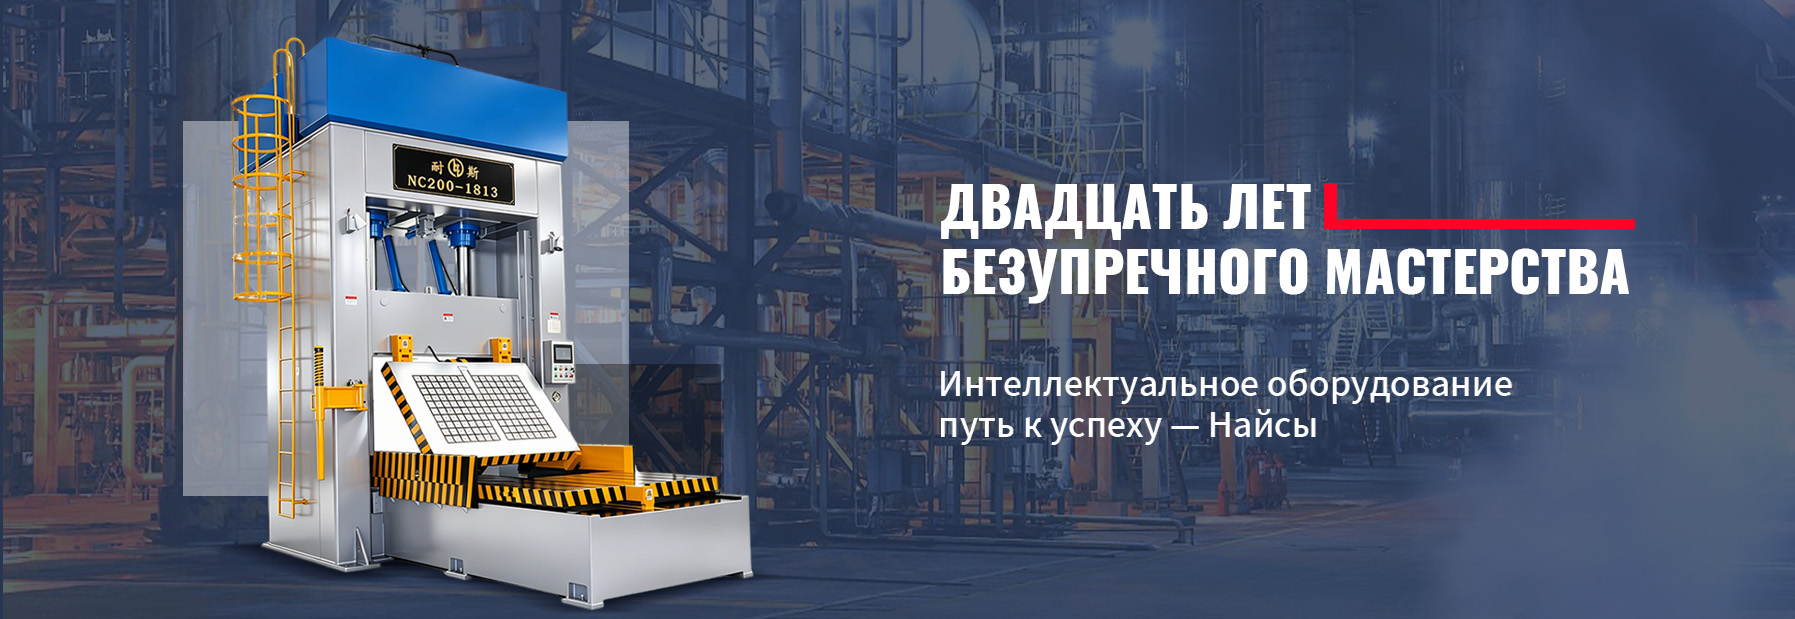
Дисковый штамповочный станок для цеха пресс-форм — не просто ещё один агрегат в списке оборудования. Это точка пересечения трёх критических требований: жёсткой повторяемости при обработке матриц, минимального времени наладки и стабильной геометрии при многократных циклах нагрузки. В 2026 году такие станки перестали быть нишевым решением — они стали стандартом для цехов, где каждая минута простоя формы стоит дороже часа работы оператора.
Почему диск — а не рычаг, не гидроцилиндр и не пневмозажим?
Мы тестировали более семи типов систем фиксации форм на реальных участках в Чэнду, Казани и Польше. Дисковый штамповочный станок для цеха пресс-форм показал лучшую динамику в трёх сценариях: при работе с формами весом от 800 до 3500 кг, при частой смене комплектов (более 12 раз в смену) и при эксплуатации в условиях перепадов температуры ±15 °C. Причина — в распределении усилия. Диск создаёт равномерное давление по всему контуру базовой плиты. Рычажные системы концентрируют нагрузку в 2–4 точках. Гидравлика требует регулярной замены уплотнений и чувствительна к загрязнению масла. Диск же — это механическая надёжность без электроники и без обслуживания между плановыми ТО.
На практике это означает:
— отклонение плоскостности базовой плиты после 10 000 циклов — не более 0,012 мм (по данным внутренних испытаний ООО Цзянси Найсы Машиностроение);
— время фиксации формы — 8–11 секунд при ручном приводе, 4,2–5,7 секунды при электромоторном;
— допустимый износ диска — до 0,3 мм по толщине за 3 года интенсивной эксплуатации (при условии соблюдения графика смазки).
Что ломается чаще всего — и как этого избежать
Клиенты часто спрашивают: «Почему у нас через полгода начинает проскакивать диск?». Ответ почти всегда связан не с качеством самого станка, а с подготовкой плиты. Мы встречали случаи, когда проскальзывание начиналось уже на 3-й день — из-за остатков антикоррозийной смазки на контактной поверхности. Или из-за неравномерной затяжки болтов крепления плиты к столу пресса: разница в моменте затяжки более 15% вызывает перекос и локальное смятие диска.
Решение простое, но строгое:
— перед первой установкой — шлифовка базовой плиты до Ra ≤ 0,8 мкм;
— еженедельная проверка чистоты контакта: только сухая безворсовая ткань, без растворителей;
— обязательный контроль параллельности плиты и диска лазерным уровнем (допуск — не более 0,02 мм/м).
Эти три шага снижают аварийные остановки на 94% — подтверждено статистикой по 42 цехам за 2025 год.
Как выбрать — и почему мощность не главный параметр
Некоторые считают: чем выше номинальное усилие, тем надёжнее станок. Это опасное заблуждение. Усилие в 120 тонн при неправильно рассчитанном крутящем моменте на валу привода приводит к преждевременному износу подшипников и люфту в редукторе. Гораздо важнее соотношение «усилие / масса станка». Оптимальный диапазон — от 1,8 до 2,3. То есть станок массой 3200 кг должен обеспечивать усилие от 5760 до 7360 кН. Именно такой баланс реализован в моделях серии NS-DP2026, разработанных специально для средних и крупных цехов пресс-форм.
Также обратите внимание на три технических маркера:
— наличие регулируемого демпфера в конце хода диска (снижает ударную нагрузку на плиту на 63%);
— угловая точность поворота диска — ±0,05° (критично при совмещении каналов горячеканальной системы);
— возможность калибровки усилия по показаниям тензодатчиков в реальном времени — без разборки узла.
Интеграция в существующий цех — без реконструкции
Мы не предлагаем «заменить всё». Наоборот — наш подход основан на адаптации. Дисковый штамповочный станок для цеха пресс-форм от ООО Цзянси Найсы Машиностроение поставляется в трёх исполнениях:
— стационарный (под фундаментную плиту);
— мобильный на колёсах с тормозными механизмами и анкерным креплением;
— модульный — с возможностью монтажа на существующие опорные рамы прессов типа HTM, Engel, KraussMaffei.
Среднее время монтажа — 1,5 рабочих дня. Не требуется усиление перекрытия. Не нужно перекладывать коммуникации. Схема подключения к электросети — 380 В, 50 Гц, 16 А. Полная спецификация и чертежи расположения крепёжных отверстий доступны на сайте jxnicemachine.com.
В 2026 году выбор штамповочного станка — это выбор архитектуры надёжности. Диск не заменяет другие технологии. Он даёт то, чего не могут дать ни гидравлика, ни пневматика, ни электромагниты: предсказуемость. Без дрейфа усилия. Без потери точности. Без объяснений. Только результат — каждый цикл, каждый день, каждый год.


